


Comentarios

Autor: ftm
Date: Sep 02, 2026
Piezas de fundición en arena: proceso, materiales, tolerancias y consideraciones de compra
Pida a tres fundiciones que coticen el mismo cuerpo de válvula de 30 kg y, a menudo, recibirá tres precios diferentes, tres promesas de tolerancia diferentes y tres suposiciones diferentes sobre los márgenes de mecanizado. Eso no es descuido; Esto sucede porque la "fundición en arena" cubre varios sistemas de moldeo con capacidades muy diferentes. La respuesta corta para los compradores es la siguiente: las piezas fundidas en arena suelen ser la ruta más rentable para obtener componentes metálicos sanos, medianos y grandes en volúmenes bajos a medianos, siempre que el sistema de moldeo, el grado de tolerancia y el plan de inspección coincidan con la pieza desde el principio.
La economía explica por qué. Un molde de arena cuesta una fracción de una matriz de metal, el proceso acepta casi cualquier aleación moldeable y el tamaño máximo práctico se mide en toneladas en lugar de kilogramos. Las ventajas y desventajas son tolerancias de fundición más flexibles y una superficie más rugosa, ambas gestionadas mediante tolerancias de mecanizado y una especificación clara.
¿Qué se considera una pieza de fundición en arena?
Una pieza de fundición en arena es cualquier componente metálico al que se le da forma vertiendo metal fundido en un molde hecho de arena compactada y unida formada alrededor de un patrón reutilizable. Los núcleos, que son formas de arena colocadas dentro de la cavidad, crean pasajes y huecos internos, y es por eso que el proceso maneja bien la complejidad: cuerpos de válvulas con rutas de flujo, carcasas de motores con cámaras de enfriamiento, conexiones de tuberías con orificios internos y carcasas de cajas de engranajes con paredes nervadas.
La elección de aleaciones es amplia: hierro gris y dúctil, aceros al carbono y de baja aleación, acero inoxidable, aluminio y aleaciones de cobre como latón y bronce. Los componentes acabados varían desde unos pocos cientos de gramos hasta muchas toneladas. Dos características definen el producto fundido. La precisión dimensional generalmente se encuentra dentro de los grados de tolerancia de fundición CT9 a CT13 de ISO 8062, según el sistema de moldeo y el tamaño de la pieza, y la superficie tiene la textura de la arena de moldeo. Por lo tanto, las caras de sellado, los orificios y las caras de las bridas necesitan un margen de mecanizado diseñado en la etapa de dibujo y acabado mediante corte.
Cómo el proceso da forma a la pieza y su costo
La secuencia es fácil de seguir: construya un patrón, forme las mitades del molde a su alrededor, coloque los núcleos, ensamble el molde, vierta, enfríe, sacuda, luego corte las puertas y las contrahuellas y limpie la pieza fundida. Lo que importa comercialmente es dónde se deciden realmente la calidad y el costo. La calidad del patrón y el diseño de la línea de separación establecen la base para la precisión dimensional. La compuerta y el ascendente determinan si el metal se solidifica sólidamente o retiene la porosidad de contracción. La velocidad de enfriamiento influye en la estructura del grano y, en el caso de las piezas fundidas de acero, en la necesidad de tratamiento térmico. Cada núcleo adicional, tolerancia ajustada o cara mecanizada agrega costos en algún punto de la cadena, razón por la cual los dibujos revisados por un ingeniero de fundición a menudo resultan más baratos, no más caros.
Para obtener un tutorial detallado sobre la creación de patrones, el moldeado, el vertido y el troquelado, consulte esta explicación paso a paso de cómo funciona la fundición en arena y qué piezas produce .
Sistemas de moldeo: por qué la fundición en arena no es un solo proceso
Cuando un proveedor cotiza piezas de fundición en arena, el precio y la precisión alcanzable dependen en gran medida del sistema de moldeo detrás del número. La arena verde, unida con arcilla y agua, es el caballo de batalla de la industria: rápida, reutilizable y más barata por molde, que se adapta a piezas más simples en cantidades mayores. El silicato de sodio, a menudo llamado arena de vidrio soluble, se cura formando un molde duro y dimensionalmente estable y se usa ampliamente para piezas fundidas de acero. El furano y otras arenas de resina sin horneado se curan químicamente a temperatura ambiente, mantienen bien su forma y mejoran el acabado en piezas fundidas más grandes y complejas. La arena de revestimiento unida con sol de sílice refina aún más la superficie del molde y reduce el material restante para el mecanizado.
Sigue una regla práctica: cuanto más exigente es la geometría o la tolerancia, más importa el sistema de moldeo. Una fundición que ejecuta varios sistemas puede hacer coincidir el método con la pieza en lugar de forzar cada trabajo a través de una línea, y vale la pena preguntar sobre esa flexibilidad antes de comparar cotizaciones.
| sistema de moldeo | Tolerancia típica (ISO 8062) | Superficie típica de fundición | Más adecuado para |
|---|---|---|---|
| Arena verde (unida con arcilla) | CT11-CT13 moldeado a mano; Máquina de moldeo CT9-CT11 | Aproximadamente Ra 12,5-25 micras | Piezas más simples en mayores volúmenes al menor costo de molde |
| Arena de silicato de sodio (vidrio soluble) | CT10-CT12 | Aproximadamente Ra 12,5-25 micras | Piezas fundidas de acero y piezas más grandes que necesitan moldes firmes y estables. |
| Arena de resina de furano y sin hornear | CT9-CT11 | Aproximadamente Ra 6,3-12,5 micrones | Piezas fundidas más grandes o más complejas en lotes pequeños y medianos |
| Arena de revestimiento unida con sol de sílice | CT8-CT10 | Aproximadamente Ra 6,3-12,5 micrones, finer texture | Piezas donde se debe ajustar el margen de acabado y mecanizado |
Donde las piezas de fundición en arena se ganan el sustento
Componentes de control de fluidos y válvulas
Los equipos a presión son una opción natural. Las piezas de válvulas fundidas en arena de acero aleado, como cuerpos, bonetes y cierres, salen del molde con un stock generoso y se terminan mediante mecanizado CNC en las caras de sellado y las caras de las bridas, donde la retención de presión y el control de fugas son más importantes. La fundición soporta la carga; el mecanizado ofrece la precisión.
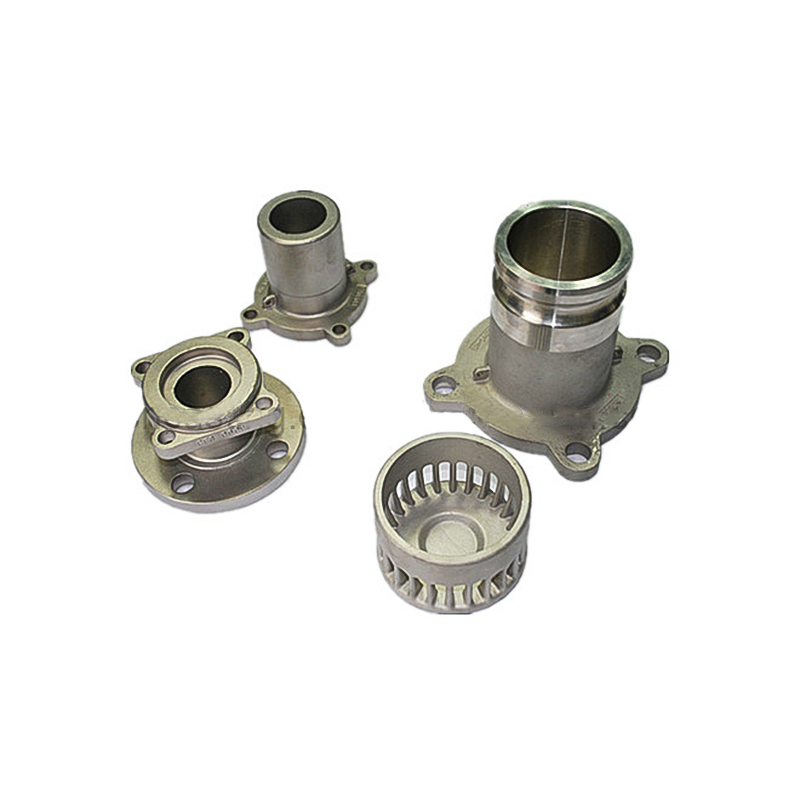 Piezas de válvula de fundición en arena de acero aleado Cuerpos de válvulas, casquetes y cierres moldeados en arena con caras de brida y sellado mecanizadas por CNC, que combinan la resistencia de la fundición con la precisión de mecanizado necesaria para la retención de presión y el control de fugas. Ver producto →
Maquinaria General y Transmisión de Potencia
Los cilindros, piezas de motores, tapas de cojinetes, ejes con bridas y carcasas de cajas de engranajes moldeados en arena aprovechan la libertad del proceso en cuanto al espesor de pared y el tamaño total, mientras que el mecanizado ajusta los orificios y las caras a la tolerancia. Aquí también es donde el mecanizado y el recubrimiento internos dan sus frutos, porque en la manipulación entre proveedores distintos es a menudo donde se pierden tolerancia y tiempo de entrega.
 Cilindro de fundición en arena de mecanizado Los cilindros hidráulicos moldeados en arena y acabados mediante mecanizado interno ajustan los orificios y las caras a la tolerancia, lo que ofrece flexibilidad en el grosor y el tamaño de la pared para aplicaciones de motores, cajas de engranajes y equipos pesados. Ver producto →
Hardware marino, de construcción y agrícola
Las fundiciones de acero en arena para herrajes marinos, piezas de conexión de tuberías, componentes de motocicletas y piezas de maquinaria agrícola completan la lista: aplicaciones que necesitan dureza, revestimientos protectores y propiedades mecánicas confiables más que un acabado cosmético. Para equipos pesados, la misma lógica se aplica a las piezas de desgaste y a los componentes de montaje.
 Fundición en arena de acero para hardware marino Fundición en arena de acero resistente para herrajes marinos y piezas de conexión de tuberías, adecuadas para aplicaciones que necesitan recubrimientos protectores y propiedades mecánicas confiables en lugar de un acabado cosmético. Ver producto →
Como regla general, si la pieza es ferrosa, pesa más de unos pocos kilogramos o se necesita en volúmenes que no justifican el uso de herramientas duras, la fundición en arena merece la primera cita.
Cómo se compara la fundición en arena con la fundición a presión y la fundición a la cera perdida
Primero, la conclusión: elija la fundición en arena según el tamaño, las aleaciones ferrosas y los volúmenes bajos a medios; elija la fundición a presión para piezas no ferrosas de paredes delgadas en grandes volúmenes; y elija la fundición a la cera perdida cuando las tolerancias estrictas y los detalles finos justifiquen un precio por pieza más alto. Ninguno de los tres es universalmente mejor, porque resuelven problemas diferentes.
La fundición a presión utiliza una matriz de acero permanente, por lo que las herramientas son costosas pero el costo por pieza cae drásticamente en volumen; se limita en gran medida a aleaciones de aluminio, zinc y cobre y a tamaños de piezas que se ajustan a la máquina. La fundición a la cera perdida produce componentes con una forma casi neta y detalles finos, pero el proceso de cera y cerámica cuesta más por pieza. La fundición en arena se encuentra en la esquina opuesta: inversión mínima en herramientas, selección de aleaciones casi ilimitada y una amplia gama de tamaños, con una precisión de fundición más flexible que el mecanizado recupera en las caras funcionales. Muchos programas de abastecimiento utilizan los tres en paralelo, asignando piezas fundidas en arena a marcos, carcasas y cuerpos de válvulas, piezas fundidas a componentes complejos más pequeños y piezas fundidas a presión a herrajes de aluminio de gran volumen.
Qué confirmar antes de firmar un pedido de fundición en arena
La diferencia entre un pedido fluido y uno problemático suele aparecer en las especificaciones más que en el metal. Antes de comprometerse con un proveedor, establezca lo siguiente:
- Grado de tolerancia y tolerancia de mecanizado. Indique el estándar, como ISO 8062, y el grado de tolerancia en el dibujo, y marque qué caras están mecanizadas, para que las cotizaciones sean realmente comparables.
- Sistema de moldeo y aglomerante. Pregunte si la cotización supone arena verde, silicato de sodio, resina o sol de sílice para revestimiento de arena; la elección cambia tanto el precio como el acabado alcanzable.
- Verificación de materiales. Especifique el estándar de aleación, solicite una barra de prueba mecánica para cada calentamiento y solicite informes de composición química.
- Alcance de la inspección. Acordar la inspección dimensional y los criterios visuales, y sobre las pruebas de partículas magnéticas o ultrasonidos para áreas críticas de seguridad o de retención de presión.
- Alcance post-casting. Indique quién realiza el tratamiento térmico, el mecanizado, el recubrimiento y la pintura, y qué documentos, como informes dimensionales y certificados de materiales, se envían con las mercancías.
- Aprobación del primer artículo. Una muestra aprobada según el dibujo evita la mayoría de disputas posteriores en el lote.
Trabajar con un proveedor de fundición en arena personalizado
La fundición en arena recompensa a los proveedores que la tratan como un proceso que debe ser diseñado en lugar de simplemente vertido, y las señales son fáciles de detectar: el proveedor pregunta sobre la carga de trabajo y el entorno de servicio de la pieza, propone un sistema de moldeo en lugar de esperar a que se nombre uno, y cotiza el mecanizado y el recubrimiento como parte del mismo plan. Desde 2003, Ningbo Hansheng Machinery Parts Co., Ltd., que también opera como Piezas de maquinaria Co., Ltd. de Ningbo Yifei , ha suministrado piezas fundidas y forjadas personalizadas desde una fábrica de 5000 metros cuadrados en Ningbo, China, que trabaja bajo un sistema de garantía de calidad ISO 9001, con mecanizado, tratamiento térmico y revestimiento de superficies manejados internamente y la mayoría de los productos exportados a Europa y América del Norte.
Si busca piezas de fundición en arena, el punto de partida más eficiente es un dibujo con tolerancias, cantidades y detalles de la aplicación claramente marcados. Un proveedor capacitado responderá con un sistema de moldeo recomendado, un plan de mecanizado y una cotización que puede comparar línea por línea, y en esa comparación es donde se encuentran los ahorros reales.
Visualización de rumbo seleccionado


Información de contacto
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Enlaces de productos
Enlaces de productos
- Piezas de fundición de maquinaria agrícola
- Piezas de fundición automática
- Piezas de fundición a presión de latón
- Diente y accesorio del cucharón de fundición
- Piezas de fundición de contenedores
- Piezas de fundición a la cera perdida
- Piezas de fundición de maquinaria
- Piezas de fundición de maquinaria minera
- Piezas de fundición de ferrocarriles y trenes
- Piezas de fundición en arena
- Piezas de estampado y forja
- Piezas de fundición de válvulas
Contáctenos
Derechos de autor ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Todos los derechos reservados
 Fabricantes de piezas fundidas a presión personalizadas
